【カタログからお越しのお客様へ】
カタログ掲載のQRコードのリンク先に誤りがございました。
該当製品(MTB4202)のページは[こちら(https://inplus.co.jp/mtb4202/)]をご覧ください。
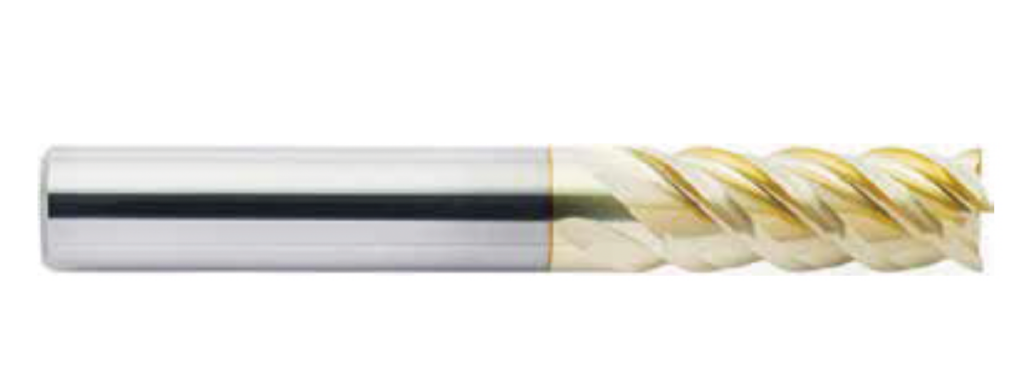
MTS4252
難削材向け超硬4 枚刃スクエアエンドミル
MTS4252
CATALOG PAGE NUMBER 06
耐熱・潤滑性に優れたZ3 コーティング採用により一般鋼~耐熱合金まで幅広く対応。
変則芯厚・不等分割・不等リードにより高能率な加工も実現。
刃径公差
φ1 ~φ3 :0 ~ -0.014
φ4 ~φ6 :0 ~ -0.018
φ8 ~φ10 :0 ~ -0.02
φ12 :0 ~ -0.025
SIZE:φ1 ~φ12


スクロールできます
| 加工材質 | 炭素鋼・合金鋼 | ステンレス鋼 | 耐熱合金 |
|---|---|---|---|
| 硬度(HRC) | 〜30 | SUS304 | チタン/ ニッケル合金 |
| 対応 | ◎ | ◎ | ☆ |
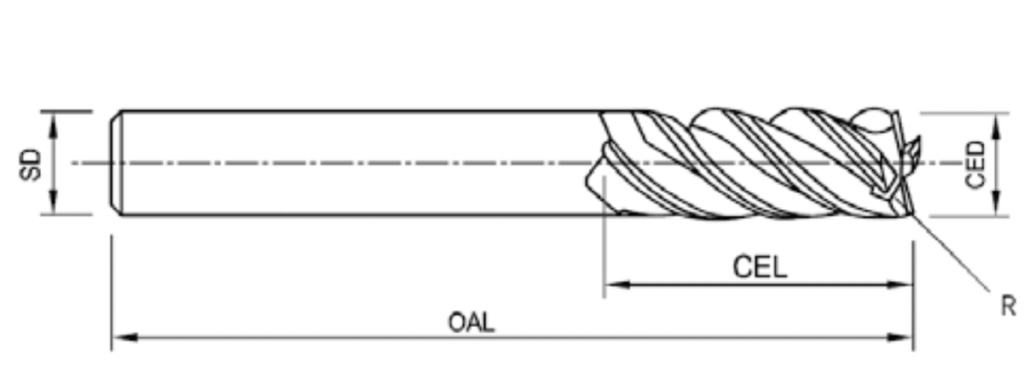
表示したいサイズをお選びください。
該当するスペックのみを表示します。
スクロールできます
| 型番 | CED/ 刃径 | CEL/ 刃長 | SD/ シャンク径 | OAL/ 全長 | 販売価格/ ¥ |
|---|---|---|---|---|---|
| MTS4252-010 | 1 | 2.5 | 4 | 50 | 3,800 |
| MTS4252-020 | 2 | 5 | 4 | 50 | 3,800 |
| MTS4252-030 | 3 | 7.5 | 4 | 50 | 3,800 |
| MTS4252-040 | 4 | 10 | 4 | 50 | 3,800 |
| MTS4252-060 | 6 | 15 | 6 | 50 | 5,600 |
| MTS4252-080 | 8 | 20 | 8 | 60 | 10,800 |
| MTS4252-100 | 10 | 25 | 10 | 75 | 17,500 |
| MTS4252-120 | 12 | 30 | 12 | 75 | 24,000 |
切削条件参考表
スクロールできます
| 加工材質 | 炭素鋼・合金鋼 | ステンレス鋼 | チタン合金 | ニッケル合金 | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 硬度 | 〜HRC30 | SUS304 / SUS316 | Ti6Al4V | インコネル718 | ||||||||||||
| 刃径 | 側面 | 溝 | 側面 | 溝 | 側面 | 溝 | 側面 | 溝 | ||||||||
| 回転数 | 送り速度 | 回転数 | 送り速度 | 回転数 | 送り速度 | 回転数 | 送り速度 | 回転数 | 送り速度 | 回転数 | 送り速度 | 回転数 | 送り速度 | 回転数 | 送り速度 | |
| φ 1.0 | 32,000 | 880 | 28,500 | 400 | 9,000 | 350 | 6,800 | 150 | 9,000 | 350 | 6,800 | 150 | 8,500 | 100 | 6,200 | 40 |
| φ 2.0 | 15,900 | 1,000 | 14,200 | 440 | 8,900 | 640 | 6,700 | 340 | 8,900 | 640 | 6,700 | 340 | 4,600 | 110 | 3,750 | 45 |
| φ 3.0 | 10,600 | 1,080 | 10,500 | 600 | 8,500 | 680 | 6,400 | 360 | 8,500 | 680 | 6,400 | 360 | 4,250 | 110 | 3,000 | 45 |
| φ 4.0 | 7,900 | 1,190 | 8,000 | 625 | 6,300 | 720 | 4,800 | 380 | 6,300 | 720 | 4,800 | 380 | 2,600 | 120 | 1,800 | 50 |
| φ 6.0 | 5,300 | 1,350 | 5,300 | 690 | 4,200 | 800 | 3,200 | 410 | 4,200 | 800 | 3,200 | 410 | 1,650 | 120 | 1,400 | 70 |
| φ 8.0 | 4,000 | 1,150 | 4,000 | 590 | 3,200 | 800 | 2,400 | 410 | 3,200 | 800 | 2,400 | 410 | 1,300 | 120 | 950 | 70 |
| φ 10.0 | 3,200 | 1,110 | 3,600 | 570 | 2,500 | 650 | 1,900 | 330 | 2,500 | 650 | 1,900 | 330 | 1,100 | 110 | 780 | 70 |
| φ 12.0 | 2,650 | 1,070 | 3,200 | 545 | 2,100 | 600 | 1,600 | 290 | 2,100 | 600 | 1,600 | 290 | 950 | 100 | 600 | 60 |
| 軸方向切込み深さ | ap ≤ 1.5D | ap ≤ 1.0D | ap ≤ 1.0D | ap ≤ 0.3〜0.5D | ap ≤ 1.0D | ap ≤ 0.3D | ap ≤ 1.0D | ap ≤ 0.2〜0.3D | ||||||||
| 径方向切込み深さ | ae ≤ 0.2D | – | ae ≤ 0.1D | – | ae ≤ 0.05〜0.1D | – | ae ≤ 0.03〜0.05D | – | ||||||||
ドリル加工の場合は送りを1/10 程度落として下さい。ステンレス鋼にてドリル加工は推奨いたしません。
切削条件はあくまで目安であり作業環境の状況によって変動します。